
La durée de vie des moules à injection est souvent réduite à un seul chiffre lors du devis : 100 000 cycles, 500 000 cycles ou plus d'un million de cycles. En réalité, ce chiffre n'a de sens que lorsqu'il est lié à l'acier du moule, à la résine, à la géométrie de la pièce, aux conditions de production, à la stratégie de maintenance et aux exigences de qualité du projet.
Un moule ne tombe pas en panne soudainement au cycle 100 001 ou 1 000 001. La durée de vie de l'outil diminue normalement progressivement. Les portes s'usent, les fermetures se desserrent, les alésages des éjecteurs s'agrandissent, les textures se détériorent et les dimensions commencent à dériver. La définition la plus utile de la durée de vie du moule est donc la période pendant laquelle l'outil peut continuer à produire des pièces acceptables dans le respect des exigences dimensionnelles, esthétiques et fonctionnelles convenues.
Que signifie réellement une durée de vie d'un moule de 100 000 ou 1 million de cycles ?
La durée de vie du moule doit être traitée comme un objectif technique plutôt que comme une garantie universelle. Deux outils fabriqués à partir du même acier peuvent avoir des durées de vie très différentes si l'un utilise un polypropylène non chargé et l'autre une résine technique à haute teneur en verre.
En production, plusieurs types de détériorations peuvent définir la fin de vie utile d’un outil :
- bavures excessives au niveau des lignes de joint ou des fermetures usées ;
- dérive dimensionnelle en dehors de la fenêtre de tolérance approuvée ;
- l'érosion des portes qui modifie le remplissage ou la taille des vestiges ;
- usure de l'éjecteur qui crée des marques, du collage ou une instabilité ;
- usure du coulisseau ou du poussoir qui affecte l'alignement ;
- détérioration de la surface qui ne répond plus aux exigences esthétiques ;
- dégradation du système de refroidissement qui augmente le temps de cycle ou le gauchissement ;
- des exigences de réparation fréquentes qui rendent la production non rentable.
Un moule peut toujours s'ouvrir, se fermer et produire des pièces une fois ces conditions apparues, mais il peut ne plus être considéré comme apte à la production si les pièces échouent à l'inspection ou si la maintenance devient excessive.
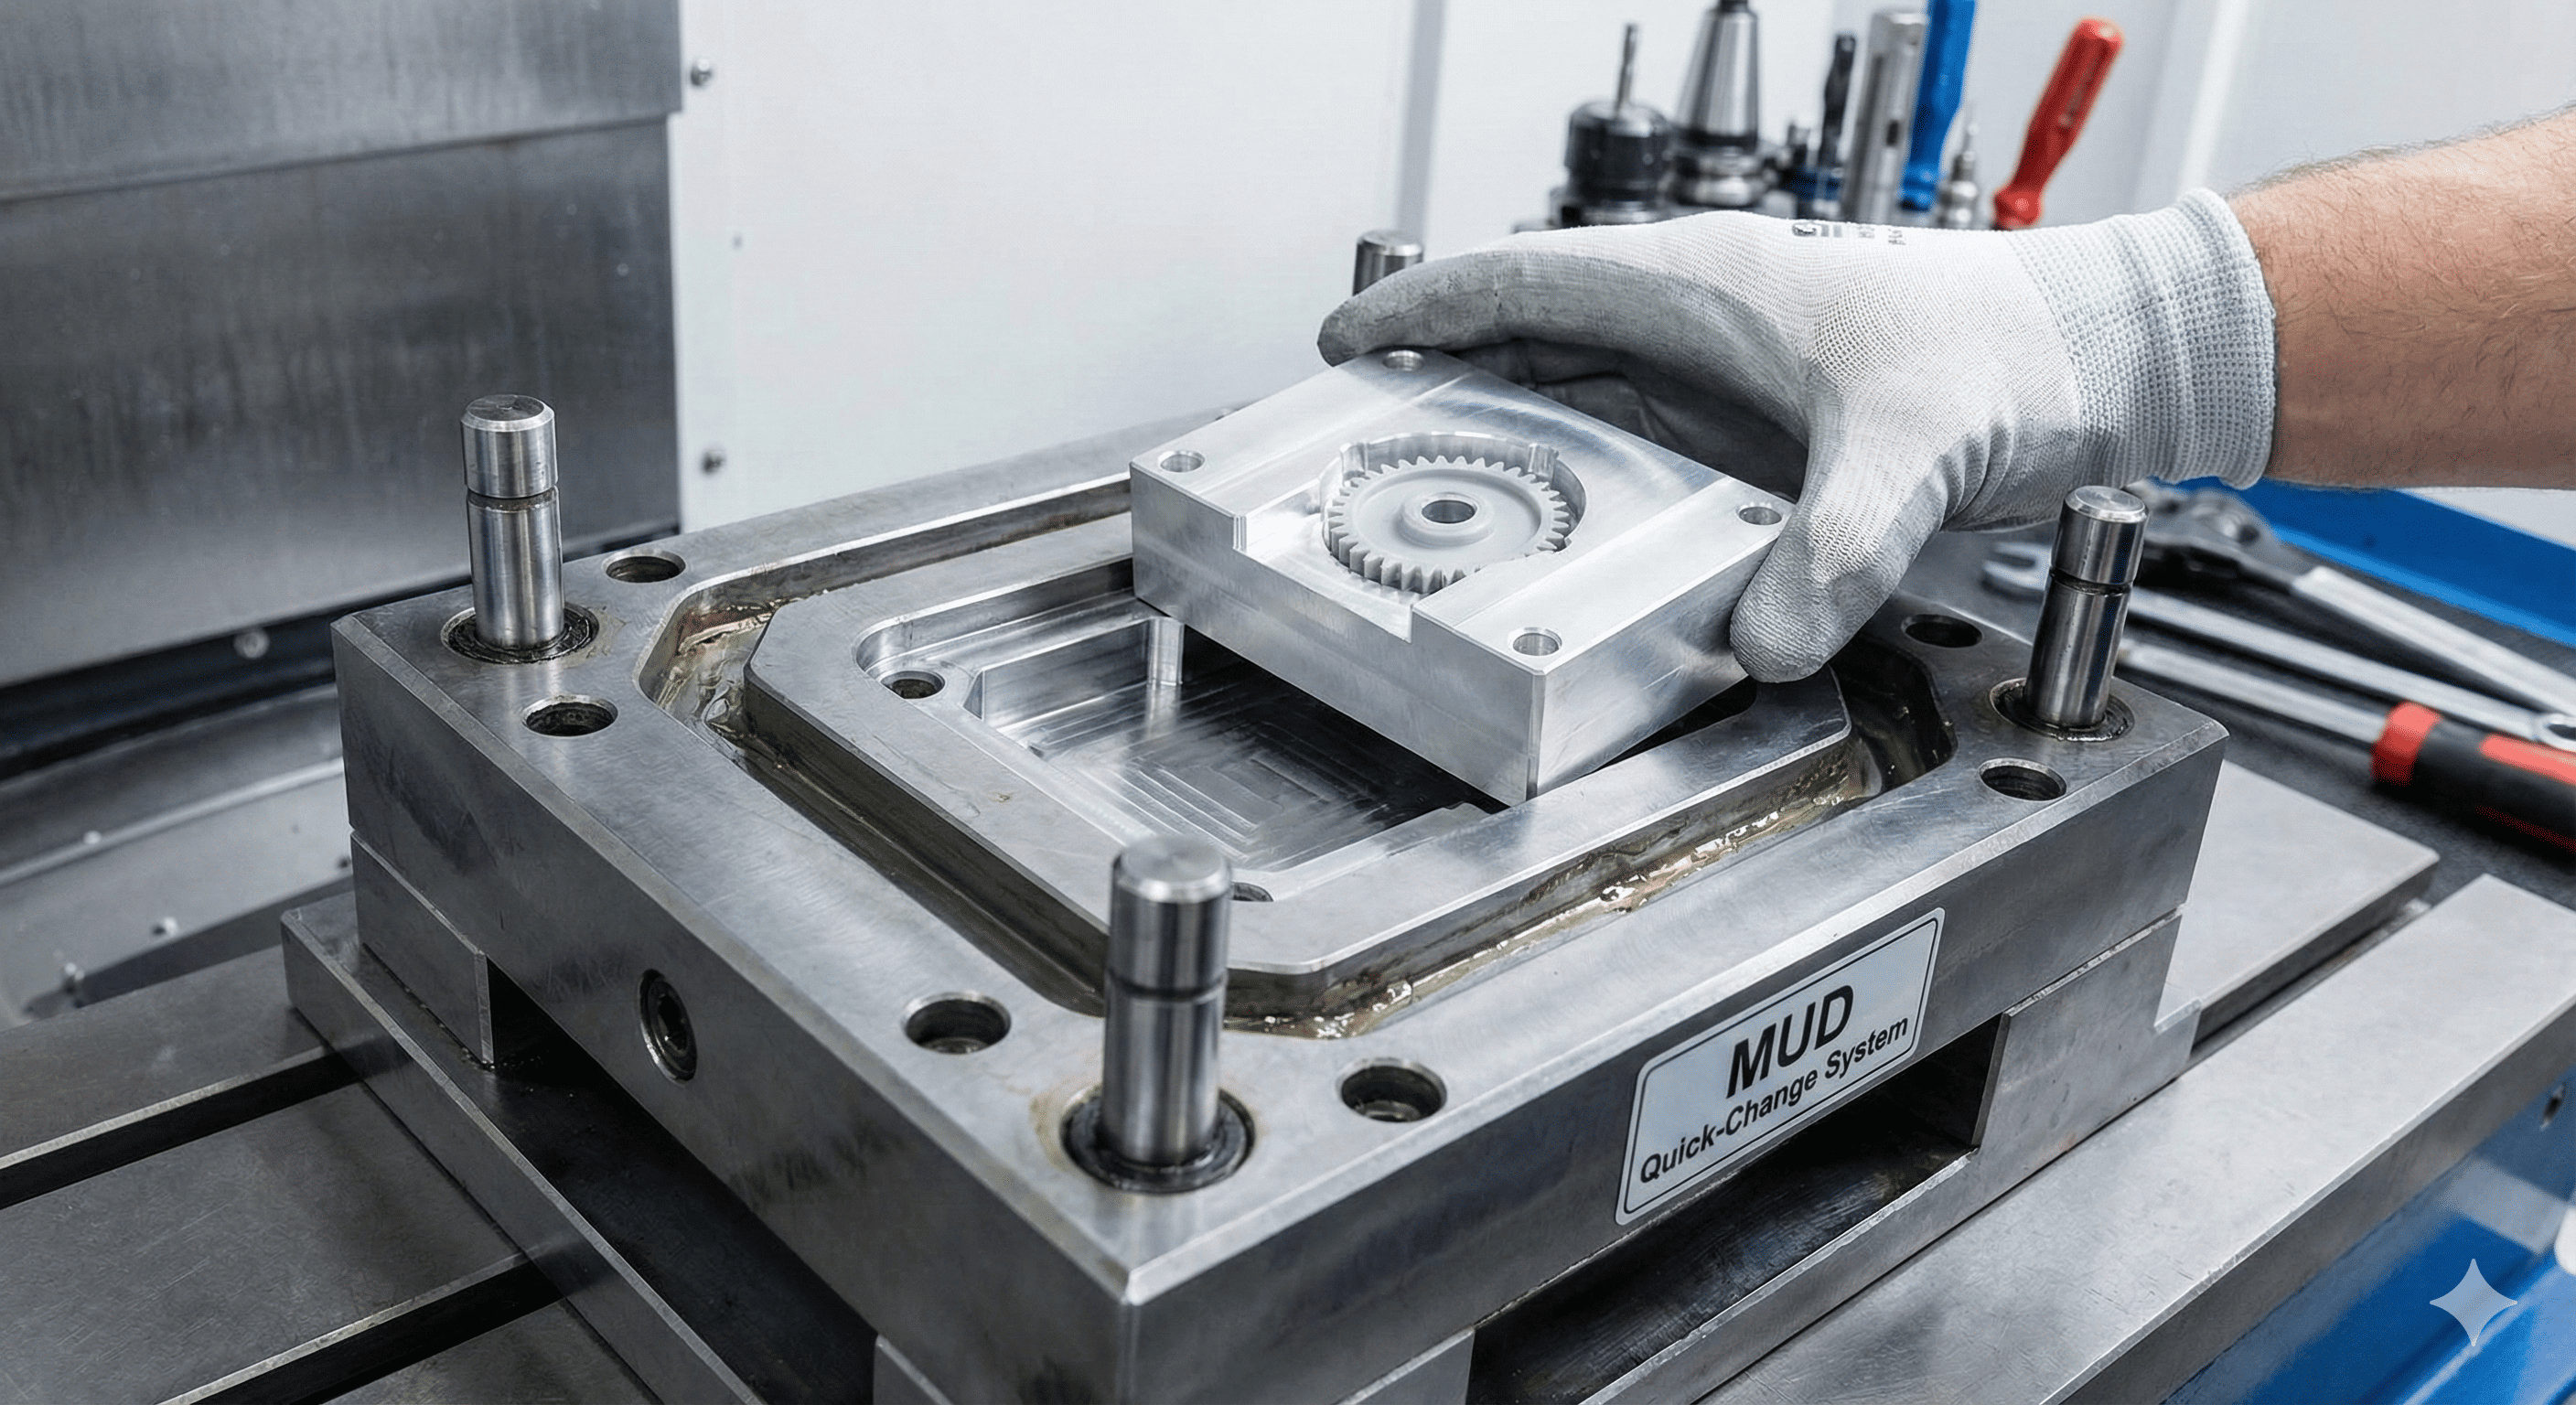
L'acier moulé et la dureté définissent le point de départ
Le matériau de l'outillage est l'une des premières variables qui affectent la durée de vie prévue du moule. Les matériaux plus tendres peuvent être usinés plus rapidement et moins cher, tandis que les aciers plus durs offrent généralement une plus grande résistance à l’abrasion, à la déformation et aux contacts répétés.
| Direction de l'outillage | Force typique | Utilisation typique |
| Outillage en aluminium | Usinage rapide et forte conductivité thermique | Programmes prototypes et à faible volume |
| Acier de moule pré-durci | Usinabilité et durabilité équilibrées | Production de pont et de moyenne série |
| Acier de production trempé | Résistance à l’usure supérieure et stabilité à long terme | Production à cycle élevé et exigeante |
| Acier pour moules résistant à la corrosion | Résistance améliorée à l’humidité et aux matériaux agressifs | Applications médicales, optiques, corrosives ou de haute propreté |
Cependant, plus difficile n’est pas automatiquement meilleur. Une dureté plus élevée peut augmenter le temps d'usinage, la difficulté de polissage, le coût de l'outillage et la complexité des réparations. Certains matériaux hautement durcis peuvent également devenir moins tolérants lorsque la concentration locale des contraintes est mal contrôlée.
La bonne approche consiste à identifier les zones d'usure et de charge mécanique, puis à sélectionner l'acier, la dureté et la stratégie de plaquette autour de ces zones.
La résine peut raccourcir la durée de vie du moule plus rapidement que prévu par les acheteurs
Le matériau moulé est l’une des variables les plus importantes dans la durée de vie de l’outil. Un moule utilisant du PP non chargé est confronté à un environnement d'usure très différent de celui du PA66 GF50 ou du PPS avec un renfort de verre lourd.
Plastiques techniques abrasifs
Les fibres de verre et les charges minérales augmentent la rigidité et la résistance à la chaleur de la pièce finie, mais elles augmentent également l'abrasion à l'intérieur du moule. Les zones à forte usure comprennent souvent :
- portails et inserts de portail ;
- intersections de coureurs;
- noyaux minces;
- surfaces d'arrêt ;
- bords de cavité exposés à une vitesse de fusion élevée ;
- broches de vanne et zones de buses à canaux chauds.
Pour les PA66, PBT, PPS et composés similaires chargés de verre, une protection locale contre l'usure peut être plus importante que la simple spécification d'une base de moule plus solide.
Matériaux corrosifs et formant des dépôts
Certains systèmes ignifuges, matériaux de type PVC et additifs peuvent créer de la corrosion, des dépôts ou une détérioration des surfaces. Si ces matériaux sont attendus, de l'acier résistant à la corrosion, des revêtements et une stratégie de nettoyage disciplinée peuvent être nécessaires.
Résines haute température
Les matériaux tels que le PPS, le PEEK, le PEI et les nylons haute température imposent des exigences supplémentaires en matière de contrôle de la température du moule, de composants de canaux chauds, de joints et de cycles thermiques répétés.
Pour cette raison, la durée de vie du moule doit toujours être discutée en fonction des qualité exacte de la résine , pas seulement la géométrie de la pièce.
La conception du moule détermine souvent en premier où l'outil échoue
Deux moules peuvent utiliser le même acier et avoir néanmoins des durées de vie très différentes car l'usure est rarement répartie de manière uniforme sur l'ensemble de l'outil.
Noyaux fins
Les noyaux longs ou étroits peuvent fléchir sous la pression d'injection et devenir vulnérables à la fatigue, à l'usure ou à la casse au cours de longues séries de production.
Surfaces d'arrêt
Les fermetures coudées et coulissantes subissent des contacts répétés. Un mauvais alignement ou une dureté insuffisante peuvent rapidement créer des bavures et des pertes dimensionnelles.
Glissières et élévateurs
Les systèmes de guidage, les plaques d'usure, la lubrification et la précharge déterminent si les composants mobiles restent stables sur des centaines de milliers de cycles.
Systèmes d'éjection
Les broches d'éjection et les alésages sont des interfaces d'usure répétée. Un mauvais alignement, une mauvaise lubrification ou une charge d'éjection excessive peuvent réduire leur durée de vie.
Zones de porte
Un cisaillement élevé et une vitesse de fusion élevée font des régions de grille des points d'usure courants, en particulier avec les plastiques techniques chargés.
Lignes de séparation
Un serrage répété et une contamination peuvent endommager les surfaces d'étanchéité qui empêchent le flash.
C'est pourquoi un moule à un million de cycles doit être conçu dès le départ comme un moule à un million de cycles. Le simple remplacement de l'acier standard par un acier plus dur ne transforme pas automatiquement un moule de base en un outil de production à longue durée de vie.
Les composants d'usure remplaçables sont une caractéristique majeure des moules longue durée
Les outils à longue durée de vie ne sont pas conçus en partant du principe que rien ne s'usera jamais. Au lieu de cela, l'usure prévisible est localisée dans les composants qui peuvent être entretenus ou remplacés sans reconstruire l'intégralité du moule.
Les éléments réparables typiques comprennent :
- inserts de portail remplaçables ;
- inserts d'arrêt durcis ;
- plaques d'usure coulissantes ;
- noyaux minces remplaçables ;
- bagues d'éjection ;
- inserts de cavité remplaçables ;
- pointes de canaux chauds, éléments chauffants et composants de vannes.
La conception de composants d'usure dans le moule augmente l'effort d'ingénierie initial, mais elle peut réduire considérablement les temps d'arrêt et les coûts de réparation lors de longs programmes de production.
Les paramètres du processus peuvent détruire un bon moule
La durée de vie de l’outil n’est pas uniquement contrôlée par la conception du moule. Un moule de haute qualité peut s’user prématurément s’il fonctionne sous une pression inutile, une force de serrage excessive ou un mauvais alignement de la machine.
Pression d'injection excessive
Une pression plus élevée augmente la charge sur les surfaces des cavités, les noyaux, les fermetures et les lignes de joint. Si une pression élevée est utilisée pour compenser une mauvaise vanne, une ventilation restreinte ou un chemin d'écoulement sous-dimensionné, le processus peut ajouter une contrainte inutile à l'outil.
Force de serrage excessive
Une force de serrage plus importante n’est pas toujours meilleure. Une force excessive peut augmenter la charge à long terme sur les plaques de moule, les surfaces de joint et les interfaces machine-moule.
Mauvais alignement
Un mauvais alignement du plateau ou des charges décentrées répétées peuvent accélérer l'usure des axes d'orientation, des bagues, des glissières et des obturateurs.
Température de moule incohérente
Des conditions thermiques instables augmentent la dilatation et la contraction, modifient les dimensions et peuvent créer des contraintes mécaniques supplémentaires pendant la production.
La durée de vie des outils est donc en partie un problème d'outillage et en partie un problème de discipline de production.
L’état du système de refroidissement affecte également la durée de vie du moule
Les systèmes de refroidissement sont souvent évoqués uniquement en relation avec la durée du cycle, mais leur état influence également la stabilité du moule à long terme.
Au fil du temps, des canaux de refroidissement peuvent se développer :
- échelle;
- corrosion;
- débit restreint;
- répartition inégale de la température;
- fuites ou dégradation du joint.
Si une section du moule commence à chauffer plus, le processus peut développer des cycles plus longs, un gauchissement accru ou des dimensions incohérentes. Les opérateurs peuvent réagir en augmentant la pression de compactage ou en modifiant les conditions de moulage, ce qui peut indirectement augmenter la contrainte sur l'outil.
Pour les moules à cycle élevé, l’entretien du système de refroidissement, la qualité de l’eau et la surveillance du débit doivent donc être considérés comme faisant partie de la stratégie de durée de vie du moule.
La maintenance préventive transforme la durée de vie potentielle des outils en une durée de vie réelle
Un moule conçu pour une longue durée de vie ne réalisera pas son potentiel s’il n’est réparé qu’après l’apparition de défauts.
La maintenance préventive doit être basée sur les conditions de production réelles et le nombre de tirs plutôt que sur la seule durée du calendrier.
| Niveau d'entretien | Vérifications typiques |
| Chaque cycle de production | Nettoyer l'empreinte/le noyau, inspecter la ligne de joint, vérifier la contamination, examiner la qualité des pièces moulées |
| Entretien périodique | Lubrifiez les glissières et les élévateurs, inspectez les portes, les éjecteurs, les composants de guidage et les connexions des canaux chauds. |
| Gros entretien | Démonter les composants d'usure, inspecter l'usure dimensionnelle, nettoyer les canaux de refroidissement, remplacer les joints et remettre à neuf les inserts |
Les compteurs de tirs sont particulièrement utiles car un outil qui exécute 200 000 cycles en trois mois ne devrait pas suivre le même programme de maintenance qu'un moule similaire qui exécute 20 000 cycles en un an.
La fréquence de maintenance doit également devenir plus conservatrice lorsque le moule traite des résines abrasives ou à haute température.
100 000 vs 1 million de cycles : quels changements dans la stratégie d'outillage ?
La différence entre un outil à faible volume et un outil de production à un million de cycles doit être visible dans la planification de la construction, de l'entretien et de la maintenance.
| Facteur de conception | Env. Stratégie de 100 000 cycles | Stratégie de cycle 1M |
| Matériel d'outillage | L'acier pré-trempé peut suffire | Acier de production trempé typically considered |
| Porter des inserts | Sélectif | Conçu dans les zones d'usure critiques |
| Zone de porte | Une construction standard peut suffire | Inserts trempés remplaçables souvent préférés |
| Toboggans et élévateurs | Solution d'usure standard | Accent accru sur les plaques d'usure durcies et la facilité d'entretien |
| Système d'éjection | Conception de production standard | Durabilité accrue et remplacement planifié des composants d'usure |
| Système de refroidissement | Optimisé pour la production | Optimisé pour la production and long-term serviceability |
| Alignement | Exigences de précision standard | Accent accru sur le contrôle de l'usure à long terme |
| Plan d'entretien | Maintenance programmée de base | Maintenance préventive basée sur un cycle défini |
| Pièces de rechange | Limité | Pièces d'usure de rechange prévues |
Ces différences sont illustratives. La construction réelle du moule doit être déterminée par la résine spécifique, la géométrie, les tolérances, le nombre d'empreintes et l'environnement de production.
Un million de pièces ne signifie pas un million de cycles de moulage
C’est l’une des erreurs les plus courantes lors de la planification de la durée de vie d’un moule.
Le nombre de cycles d'outil requis dépend du nombre d'empreintes.
Si la durée de vie requise est de 2 000 000 de pièces et que le moule comporte quatre empreintes :
Le moule doit alors inclure une allocation supplémentaire pour :
- essais de moisissures ;
- configuration du processus ;
- rebuts de démarrage ;
- des rebuts de qualité ;
- essais d'ingénierie ;
- tampon de production.
De même, un moule à huit empreintes produisant un million de pièces ne nécessite en théorie que 125 000 tirs productifs avant d'ajouter les tolérances.
C'est pourquoi la durée de vie requise de l'outil doit être calculée à partir du volume de vie et du nombre d'empreintes avant de finaliser les spécifications du moule.
Pourquoi le moule le moins cher peut devenir le plus cher
Le devis de moule le plus bas ne produit pas toujours le coût d’outillage le plus bas sur tout le cycle de vie du produit.
Considérez deux options simplifiées :
| Article | Outil A | Outil B |
| Investissement initial | 35 000 $ | 75 000 $ |
| Objectif illustratif de durée de vie du moule | 150 000 cycles | 1 000 000 de cycles |
| Meilleur ajustement | Programme de production plus court | Programme de production à long terme |
Si le projet ne nécessite que 100 000 cycles, l’outil A peut s’avérer la meilleure décision commerciale. Si le projet nécessite 800 000 cycles, des réparations, remises à neuf ou remplacements répétés peuvent rendre l'outil B plus économique.
L’objectif n’est pas de maximiser la durée de vie du moule à tout prix. Il s'agit d'adapter la durée de vie du moule à la durée de vie commerciale du produit.
Ce que les acheteurs doivent spécifier lors de la demande de durée de vie du moule
Au lieu de demander à un fournisseur de moules un « moule générique d’un million de doses », les acheteurs devraient fournir les informations de production nécessaires pour concevoir correctement l’outil.
- Volume de production annuel attendu
- Demande prévue de pièces à vie
- Nombre de cavités prévu
- Qualité exacte de la résine
- Pourcentage de fibres de verre ou de charges minérales
- Temps de cycle cible
- Dimensions et tolérances critiques
- Exigences de surface ou de texture
- Lieu de production
- Exigences relatives aux canaux chauds
- Capacité de maintenance attendue
- Pièces de rechange nécessaires
- Durée de vie cible du moule
Le fournisseur de moules doit alors être en mesure d’expliquer :
- nuances d'acier recommandées ;
- dureté cible ;
- stratégie d'insert remplaçable ;
- emplacements d'usure prévus ;
- exigences d'entretien ;
- composants de rechange recommandés.
Concevoir la vie du moule autour du programme, pas autour d'un numéro marketing
Un moule à 100 000 cycles et un moule à un million de cycles ne doivent pas simplement être deux versions du même outil avec une dureté d'acier différente. Les outils à longue durée de vie nécessitent plus d'attention à la localisation de l'usure, à la facilité d'entretien, à l'alignement, au refroidissement, aux composants mobiles et à la maintenance préventive.
Dans le même temps, tous les produits n’ont pas besoin d’un moule à un million de cycles. Une ingénierie excessive pour un programme de produits incertain ou court peut immobiliser des capitaux inutiles, tout comme une sous-spécification d'un outil à volume élevé peut entraîner des temps d'arrêt coûteux plus tard.
L'objectif correct de durée de vie du moule est celui qui correspond à la demande de pièces à vie, au nombre d'empreintes, à la gravité de la résine et au risque de production.
Besoin d'un moule conçu pour 100 000, 500 000 ou 1 million de cycles ?
IMTEC Mold prend en charge la conception et la fabrication de moules, le moulage par injection, le surmoulage d'inserts et le co-développement technique pour les programmes de prototypes, de ponts et de production à long terme.
Notre équipe d'ingénierie peut examiner votre volume de vie prévu, le nombre d'empreintes, la qualité de la résine, les dimensions critiques et les exigences de production pour recommander une construction d'outillage et un objectif de durée de vie du moule appropriés.
Envoyez vos fichiers CAO, spécifications de résine, quantité annuelle, quantité à vie et temps de cycle cible pour un examen de la durée de vie de l'outillage et de la construction du moule.
Discutez de vos exigences en matière de durée de vie du mouleFoire aux questions
Combien de cycles un moule à injection doit-il durer ?
Il n'existe pas de numéro universel. La durée de vie du moule dépend du matériau de l'outil, de la résine, de la géométrie, du nombre d'empreintes, des conditions de traitement, des zones d'usure et de la maintenance. L’objectif correct doit correspondre au programme de production attendu.
Quelle est la différence entre un moule à 100 000 cycles et un moule à 1 million de cycles ?
Un moule à durée de vie plus longue met généralement davantage l'accent sur les matériaux d'outillage durcis, les inserts d'usure remplaçables, l'alignement, la facilité d'entretien, la durabilité du système de refroidissement et la maintenance préventive basée sur les cycles.
L'acier de moule plus dur signifie-t-il toujours une durée de vie plus longue du moule ?
Non. La dureté améliore la résistance à l'usure, mais une mauvaise géométrie, une conception d'arrêt faible, un mauvais alignement ou un traitement incorrect peuvent toujours provoquer une défaillance prématurée. L'acier à outils doit être sélectionné dans le cadre de la conception complète du moule.
Dans quelle mesure la résine chargée de verre réduit-elle la durée de vie du moule ?
Il n'y a pas de pourcentage fixe. L'impact dépend de la teneur en verre, de la vitesse de fusion, de la conception des portes, de l'acier à outils, des revêtements et des conditions de production. Les matériaux hautement chargés nécessitent généralement une plus grande attention en matière de protection contre l'usure.
Un moule à durée de vie inférieure peut-il être amélioré ultérieurement pour une production plus élevée ?
Parfois, mais le potentiel d'amélioration dépend de la construction d'origine. Les inserts trempés, les noyaux de remplacement ou les plaques d'usure peuvent prolonger la durée de vie, mais un moule de base peut ne pas être économiquement convertible en un véritable outil de production à longue durée de vie.
Comment calculer les exigences de durée de vie d'un moule multi-empreintes ?
Divisez la demande de pièces à vie par le nombre d'empreintes, puis ajoutez une marge pour les essais, les rebuts d'installation, les rebuts et la marge de production. Par exemple, un million de pièces provenant d'un moule à huit empreintes nécessitent environ 125 000 cycles de production avant allocations supplémentaires.


